- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Kuivkoti tootmisprotsess: materjali lõikamisest RF-keevituseni
Sealock toodab originaalseadmete tootjatele ja hulgiostjatele kuivkotte, kasutades 27,12 MHz raadiosageduslikku keevitust ning protsessi tasub mõista, sest see selgitab, miks kaks ühest kangast valmistatud kotti toimivad täiesti erinevalt. Kuivkoti hüdroisolatsiooni ei osteta koos materjaliga – see tekib tootmisliinil, hetkel keevitatakse õmblused. See läbib kogu tootmisjärjestuse koos tehniliste detailidega, mis otsustavad, kas õmblus püsib.
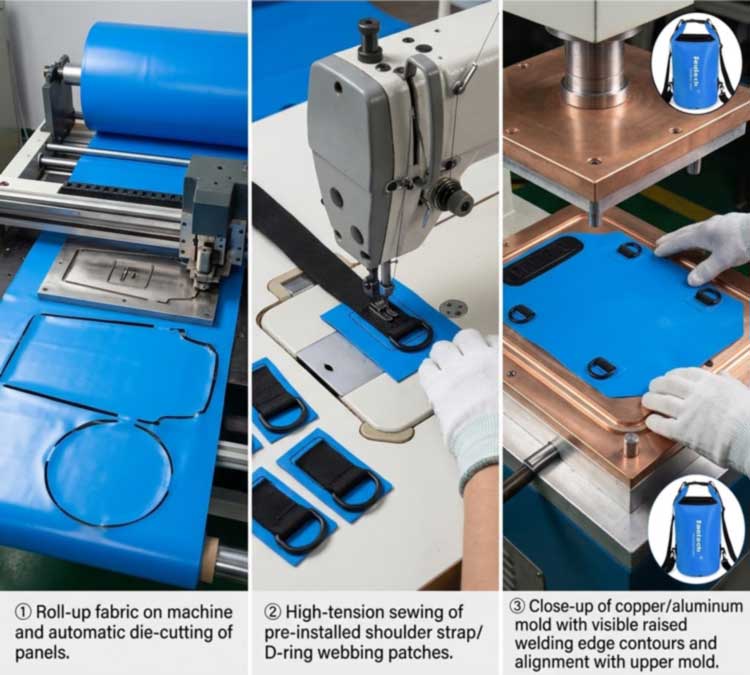
1. Esimene etapp: materjali lavastamine ja lõikamine
Tootmine algab kaetud kanga rullidega —PVC tentvõiTPU-lamineeritud nailon— lavastatakse ja kontrollitakse enne, kui midagi lõigatakse. Sissetulev kontroll on siinkohal oluline, sest katte ebaühtlus, materjali niiskus ja värvipartiide vahelised erinevused mõjutavad seda, mis hiljem keevitusjaamas juhtub.
Seejärel tembeldatakse paneelid rullist automaatse lõikepressi abil täpsete projekteerimismõõtmeteni. Lõikamise täpsus on see, mis hoiab massi ühtlasena: tehnilistest näitajatest mõne millimeetri võrra väiksemaks lõigatud paneel ei istu korralikult keevitusvormi all ja keevisliin triivib sellega kaasa. See on ka koht, kus määratakse materjalitõhusus, kuna paneelide pesastamine määrab, kui palju igast rullist saab toote, mitte maha lõigatud.
2. Teine etapp: kandeosade eelmonteerimine
Enne kui midagi pitseeritakse, kinnitab kõrgpingeline tööstusõmblus lamedatele paneelidele kandvad elemendid – õlarihmad, D-rõngasrihmade plaastrid, välistaskud ja tugevduspaneelid.
Siinne järjestus on tahtlik ja see on üks detailidest, mis eraldab korralikult konstrueeritud koti odavast kotist: õmblemine juhtubenneon moodustatud veekindel tihend, nii et ükski nõel ei tungi kunagi läbi veekindla membraani. Kõik, mis peab pärast kinnitoodud korpuse külge kinnituma – D-rõngad, MOLLE ankrud, ventiilid – keevitatakse läbi naha mitte õmmelda, vaid tugevdusplaastritele.
3. Kolmas etapp: Die Setup
Iga koti geomeetria nõuab oma tööriistu. Keevisõmbluse muster tõlgitakse kohandatud matriitsiks – tavaliselt töödeldud messingist või alumiiniumist –, millel on kõrgendatud servad, mis määravad keevisõmbluse täpse kuju. Matriit on seatud plaadile ja joondatud paneeliga.
Stantsi disain teeb rohkem kui õmbluse kujundamine. Kõrgendatud servaprofiile saab töödelda rebimistihendi saamiseks, kus keevisõmblus ja trimmiserv moodustuvad sama toiminguga ning stantsi seisukord mõjutab otseselt tulemusi: tasapinnast kaotanud või saastunud stants annab ebaühtlase rõhu ja energia jaotuse, mis ilmneb muidu hea õmbluse nõrga kohana. Tööriistavõimalused on ka see, mis võimaldab tehasel ehitada uue kuju, mitte ainult täita olemasolevaid vorme – see on alusekskohandatud võimsused ja struktuurid.
4. Neljas etapp: RF-keevitus – kuidas õmblus tegelikult moodustub
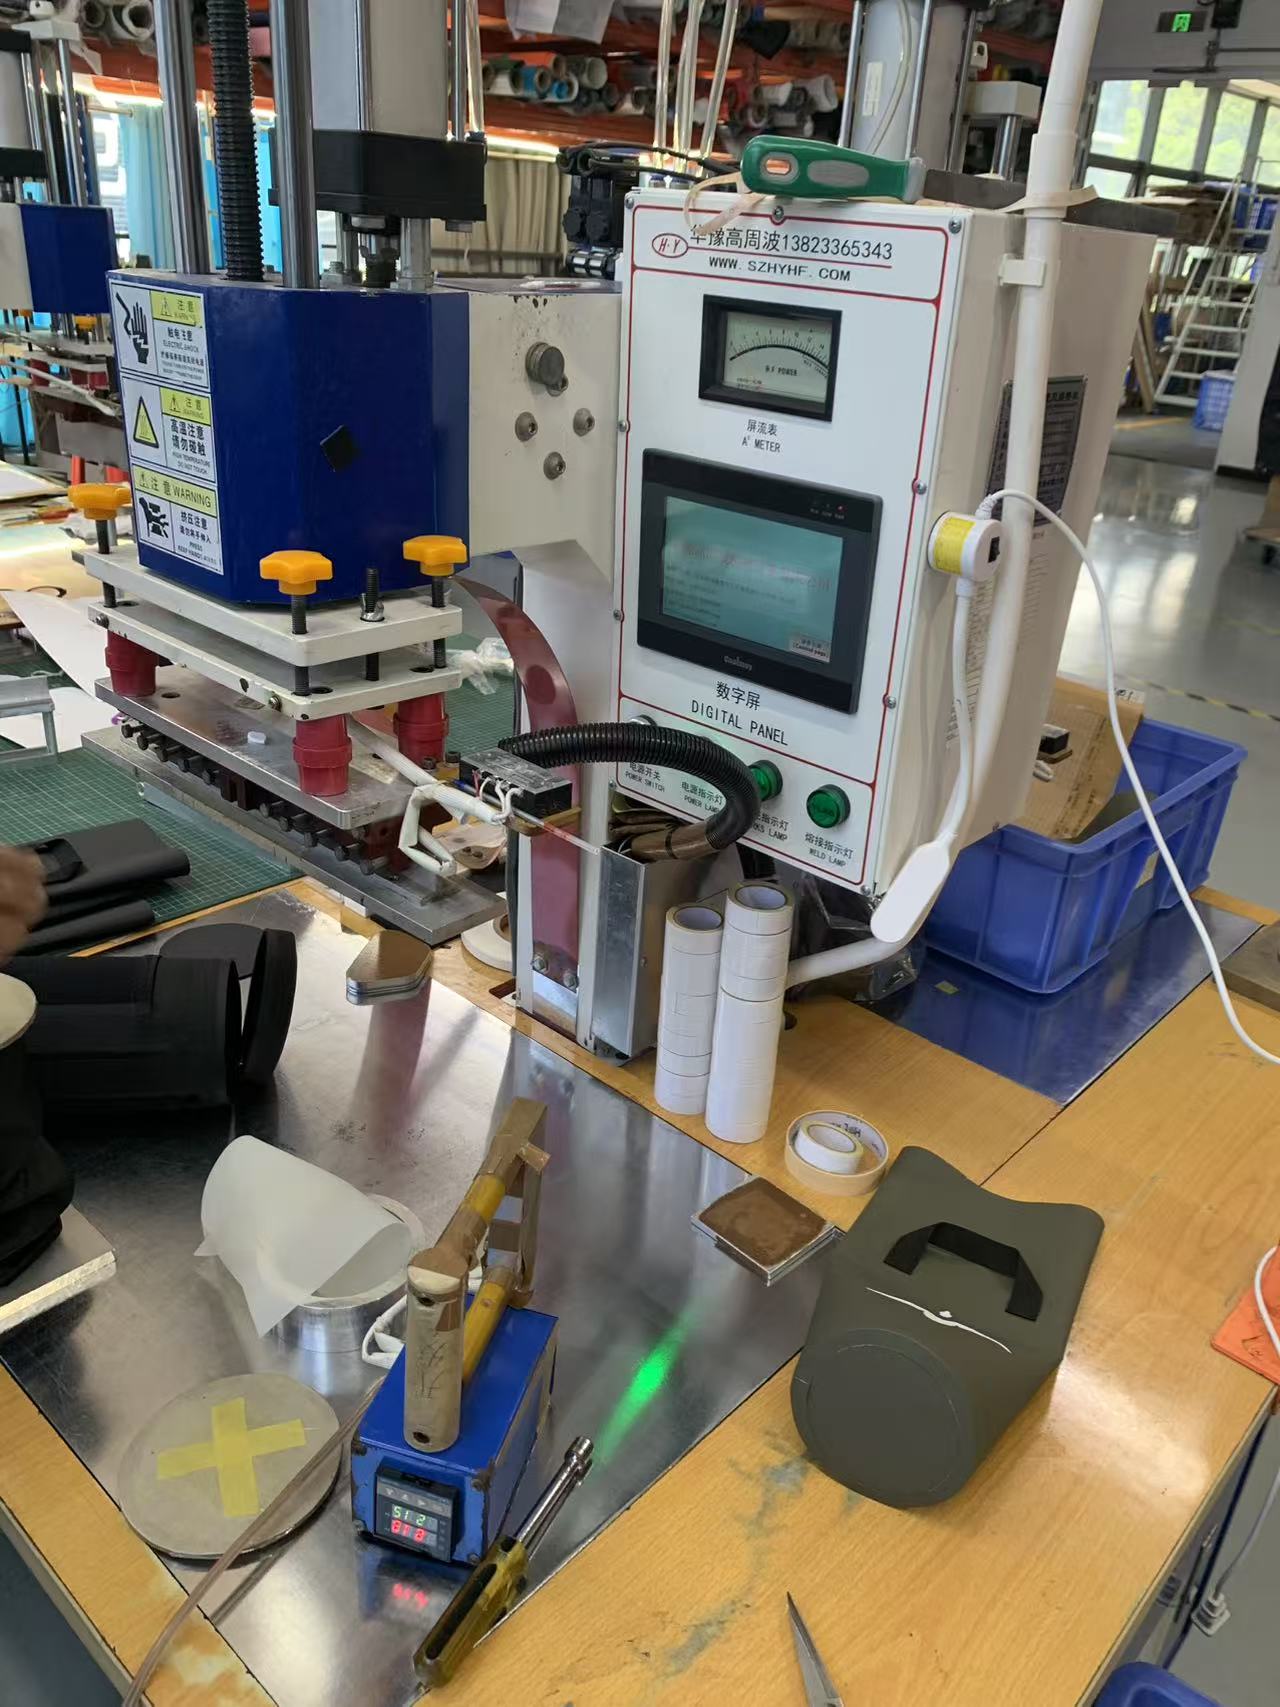
See on protsessi tuum. Raadiosageduslik keevitamine – mida nimetatakse ka kõrgsageduslikuks või dielektriliseks keevitamiseks – ühendab termoplasti pigem elektromagnetvälja kui välise soojusallika abil. Järjestusel on neli faasi:
- Laadimine.Paneelid asetatakse ülemise matriitsi ja alumise plaadi vahele, kusjuures stants määrab keevisõmbluse kuju.
- Surve.Kinnitusjõud viib kihid tihedasse kontakti – ilma selleta ei saa sulapolümeer ühtseks massiks sulada.
- RF aktiveerimine.Generaator rakendab elektroodidele kõrgsageduslikku energiat sagedusel 27,12 MHz. Vahelduvväli paneb materjali polaarsed molekulid kiiresti võnkuma ja molekulide sisemine hõõrdumine tekitab soojustseesmaterjali, selle asemel, et seda pinnalt sisse juhtida.
- Jahutamine rõhu all.Võimsus peatub, kuid õmblus jätkub, kuni õmblus tahkub. Surve liiga varane vabastamine on nõrga keevisõmbluse üks levinumaid põhjuseid.
Kuna soojus pärineb materjalist, saavutavad mõlemad kihid samaaegselt sulamistemperatuuri ja seovad üheks pidevaks massiks ilma liimide, lahustite või niidita. Õigesti teostatud RF keevisõmblus on tavaliselt sama tugev kui algmaterjal – ja seepärast ei ole õmblus korralikult ehitatud kuiva koti nõrk koht.
5. Miks RF-keevitus ja mida sellega ei saa keevitada?
RF-keevitus töötab ainult polaarsetel termoplastidel – materjalidel, mille molekulid reageerivad elektromagnetväljale. See hõlmab PVC-d, PU-d ja TPU-d, TPU-ga kaetud kangaid, EVA-d ning teatud klassi PET-i ja nailoni. Mittepolaarsed polüolefiinid, nagu polüetüleen ja polüpropüleen, neelavad raadiosageduslikku energiat halvasti ja neid ei saa RF-keevitada ilma RF-reaktiivsete katete või sidekihtideta; nad vajavad hoopis kuumaõhu-, kuumakiilu- või impulssmeetodeid.
See materjalisõltuvus on spetsifikatsioonide probleem, mitte tühiasi: see on üks põhjusi, miks PVC ja TPU domineerivad kuivkottide kategoorias. Nende materjalide puhul tekitab RF tugevama õmbluse kui kuumaõhu-, kuumkiilu- või impulsskeevitus, mistõttu on see õhu- ja vedelikukindlate toodete standard erinevates tööstusharudes – alates veoautode katetest ja täispuhutavatest toodetest kuni meditsiinivedelike kottideni, kus hermeetiline tihend pole kohustuslik.
6. Parameetrid, mis määravad keevisõmbluse kvaliteedi
Keevisõmblus on nelja seadistuse tulemus, mis on iga materjali ja paksuse jaoks kinnitatud, mitte ühekordselt seadistatud ja unustatud:
| Parameeter | Mida see kontrollib | Rikkerežiim, kui see on vale |
|---|---|---|
| RF võimsus | Sisemise kuumenemise määr kogu tihendi piirkonnas | Liiga madal: mittetäielik sulandumine. Liiga kõrge: läbipõlemine, hõrenemine |
| Oodatav aeg | Kui kaua energiat rakendatakse | Lühike: külm keevisõmblus. Pikk: materjali lagunemine |
| Surve | Kihtidevahelise kontakti intiimsus | Madal: tühimikud ja kanalid. Liigne: väljapressimine ja õhuke, rabe õmblus |
| Jahutusaeg | Tahkumine klambri all | Varakult vabastatud: õmblus tõmbub laiali enne kui hangub |
Skaala võrdluspunktina võtab õhukese PVC-kile tihendamine mõne sekundilise keevitus- ja jahutusajaga umbes paarsada vatti tihenduspiirkonnas – raskemad presendid ja mitmekihilised laminaadid vajavad oluliselt rohkem. Mitmed materjali muutujad muudavad neid sätteid: plastifikaatori tase PVC-s, niiskusesisaldus, pigmendid ja täiteained, kanga kudumine ja kile paksus muudavad materjali energia neelamist. Seetõttu ei ole värvimuutus või uus kangapartii automaatselt protsessi suhtes neutraalne ja keevisõmblused kvalifitseeritakse pigem ümber kui eeldatakse.
7. Viies etapp: jahutamine, kärpimine ja lõplik kokkupanek
Keevitatud paneelid liiguvad spetsiaalsesse jahutustsooni, nii et side kinnitub moonutusteta, seejärel kärbitakse kott välguga ja pööratakse. Lõplik kokkupanek sobib toote komplekteerimiseks mõeldud komponentidega: rull-pealsed sulgurid ja pandlad, tõmblukud, kui need on ette nähtud, rihmad, käepidemed, tühjendusventiilid ja läbipaistvad aknapaneelid – mis on ise keevitatud korpusesse sama pideva naha osana. Koormust kandev riistvara on kinnitatud keevitatud tugevduskohtade külge, hoides veekindla membraani läbistamata.
8. Kuues etapp: testimine enne tarnimist
Keevisõmblus on pigem kontrollitud kui eeldatud. Käitamise alguses tõmmatakse proovikeevisõmblustele koorumistestid, et veenduda, et parameetrikomplekt loob täieliku sulandumise – rikkerežiim ise on diagnostiline, kuna liideses puhtalt kooruv õmblus näitab ebapiisavat sidumist, samas kui alusmaterjalist läbi rebenev õmblus näitab, et keevisõmblus on tugevam kui seda ümbritsev kangas.
Valmis kotid läbivad seejärel täieliku veesummutuskatse vastavalt IPX-reitingule, lisaks laboratooriumikomplekt, mis hõlmab üle 1500 käepidemete ja ankrute koormustesti, 3000 suletud tõmblukuga tsüklit tõmblukuga mudelitel, tõmbe- ja liimimistugevust, soolapihustust, hõõrdekindlust, värvikindlust ja värvierinevust. Iga partii töötab kolmeastmelise kontrolliga – sissetuleva kanga ja riistvara IQC, keevisõmbluste ja protsesside IPQC, OQC koos AQL-proovide võtmisega, partii sukeldamise testimine ja allkirjastatud kullaproovi võrdlus – koos SGS-i või QIMA-kontrolliga.kvaliteedistandardid, mida kohaldatakse igal tootmistsüklil.
9. Miks Welded Beats õmmeldud ja teibitud
Õmmeldud õmblus surub nõela läbi veekindla kihi tuhandeid kordi, seejärel toetub aukude katmiseks teibile. Teip tõstab paindumise, vanuse, kuumuse ja hõõrdumisega ning pärast seda on iga nõela auk sisenemispunktiks. Keevisõmblusel ei ole auke, mida katta – kaetud kihid on sulatatud üheks materjaliks. Iga koti puhul, mis peab vastu pidama vees, mitte kerge vihmaga, on see otsustav erinevus ja seetõttu on keevitatud konstruktsioon ehtsate veekindlate toodete aluseks, hoolimata sellest, kui hea näokangas on.
10. Selle protsessi alusel loodud tooted
Mudelid, mis on toodetud samal keevitusprotsessil, organiseeritud pigem tüübi, mitte prioriteedi järgi:
| Pilt | Mudel | Mahutavus | Materjal | Hinnang | Tooteleht |
|---|---|---|---|---|---|
|
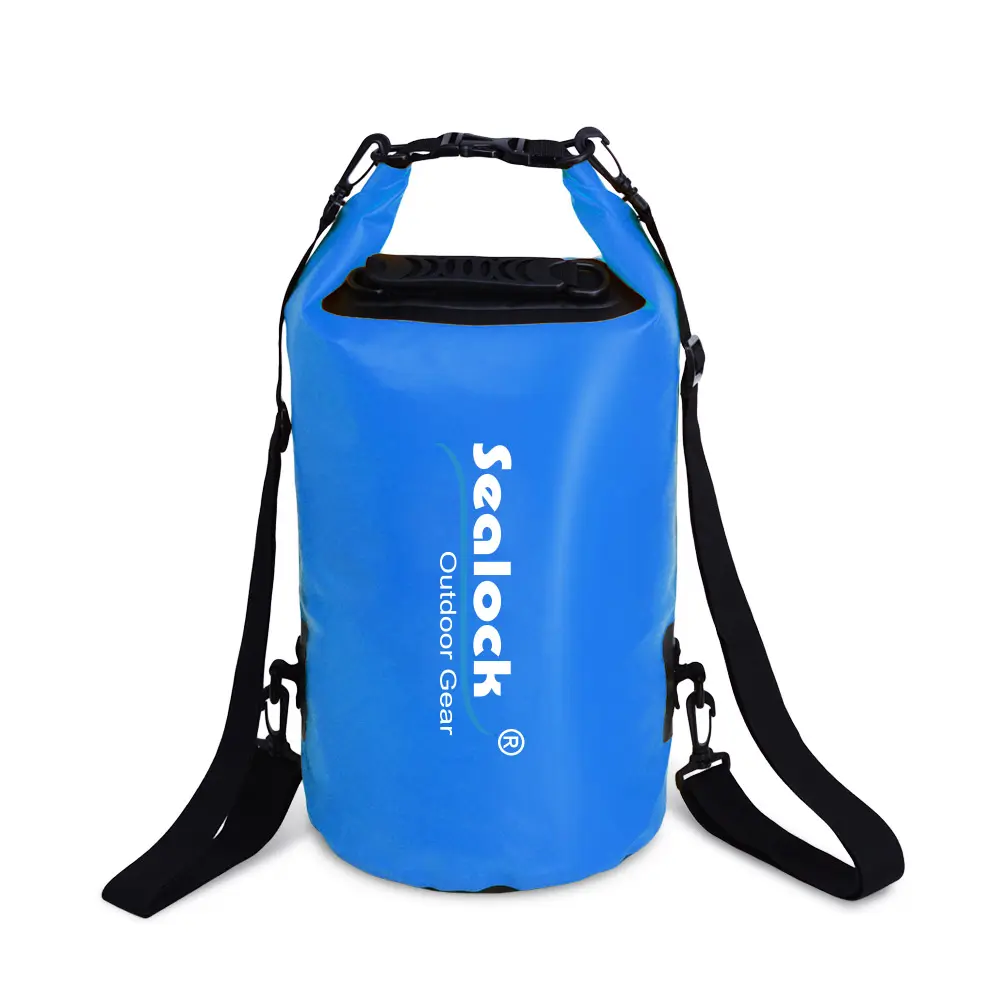
SL-D002 kuivkott | 5-63L | 0,5 mm 500D PVC | IPX7 | Vaade |

|
SL-E102 seljakoti kuivkott | 15/20L | 500D PVC, kahekordne tihend | IPX7 | Vaade |
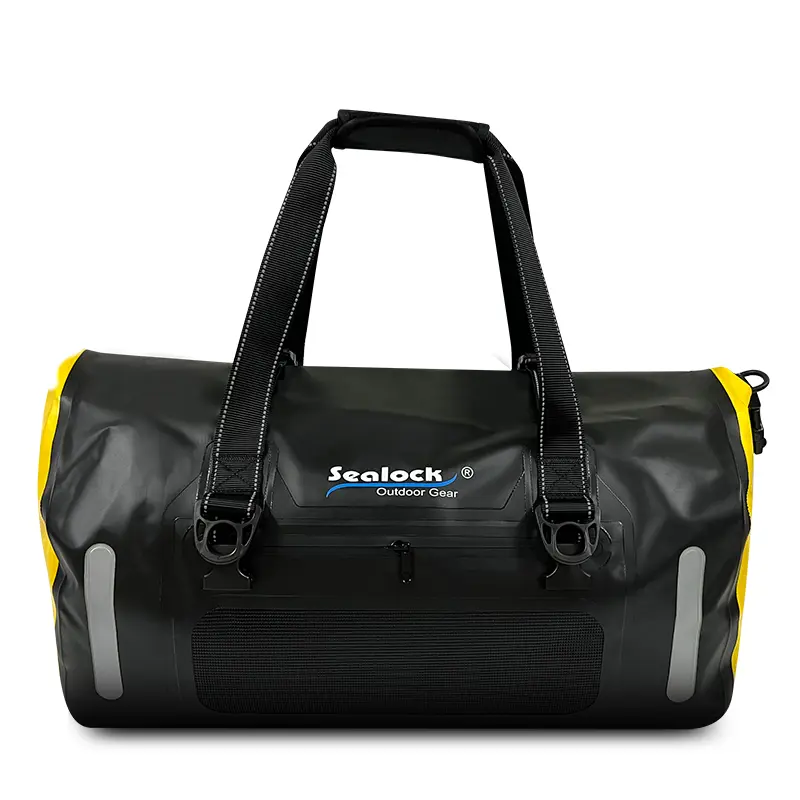
|
SL-K099 Duffel | 40/60L | 840D TPU | IPX7 | Vaade |
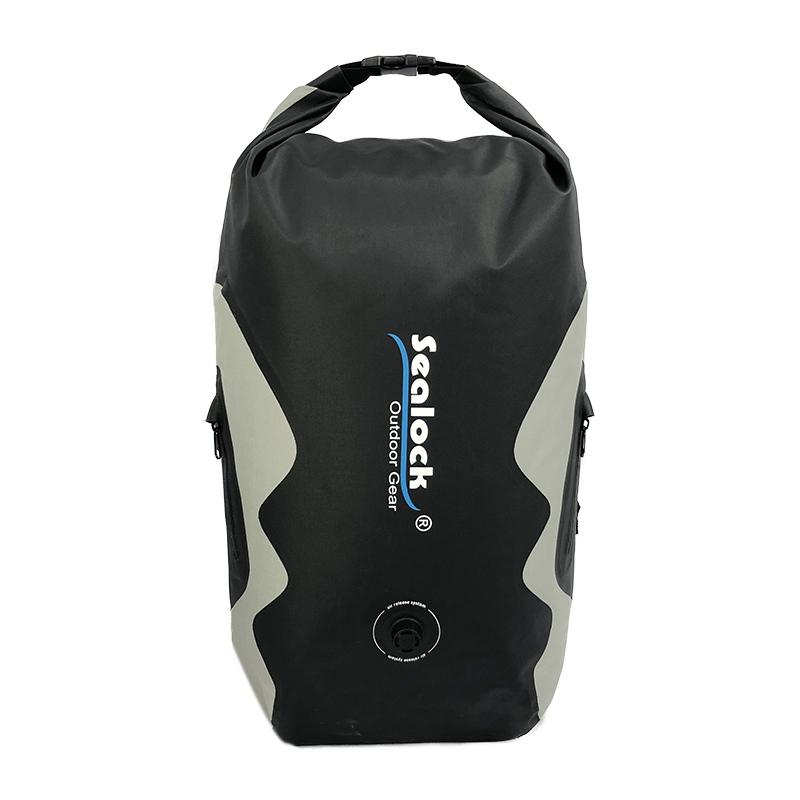
|
SL-E070 kuiv seljakott | 25L | 420D TPU | IPX8 | Vaade |

|
SL-D693 aknakuivkott | 15/20L | 500D PVC + PVC kile | IPX7 | Vaade |
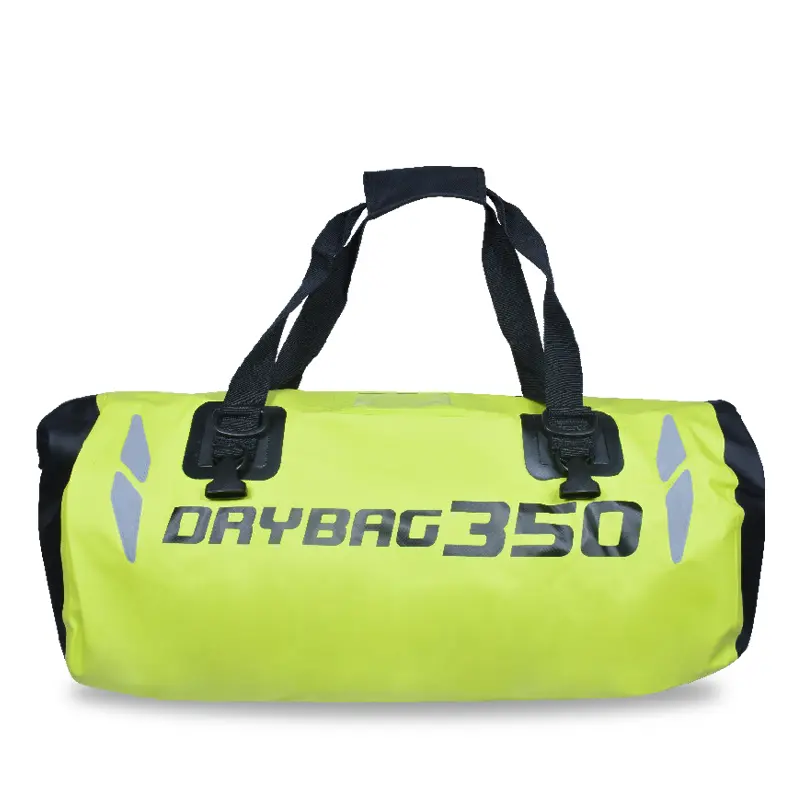
|
Mootorratta kott SL-C619 | 35/50L | 500D PVC | IPX6 | Vaade |
Täielikud valikud on allkuivad kotid, kuivad seljakotid, jaduffels. Toetatakse põhiarendust visandist, näidisest või sihtspetsifikaadist – uued geomeetriad tähendavad uusi tööriistu, mis on pigem osa standardsest arendusteest kui takistuseks. MOQ 300 tk, proovid 7–15 päevaga, lahtised 30–45 päevaga, Dongguanist Hiinast või Ho Chi Minhi linnast Vietnamist.
11. KKK
K: Miks ei saa minu polüetüleenist või polüpropüleenist kotti RF-keevitada?
V: Kuna need polümeerid on mittepolaarsed – nende molekulid reageerivad vaevu elektromagnetväljale, mistõttu sisemist soojust peaaegu ei teki. Need vajavad RF-reaktiivseid katteid või sidekihte või mõnda muud meetodit, näiteks kuumaõhu- või impulsskeevitust. See on peamine põhjus, miks PVC ja TPU domineerivad keevitatud veekindlates kottides.
K: Kui tugev on keevisõmblus võrreldes kangaga?
V: Õigesti keevitatud õmblus on tavaliselt sama tugev kui lähtematerjal või tugevam. Koorimistestis rebib hea keevisõmblus läbi aluskanga, mitte ei eralduks liidesest – kui õmblus koorub puhtalt lahti, olid parameetrid valed.
K: Muutsime värvi ja keevisõmblused hakkasid ebaõnnestuma – miks see juhtus?
V: Pigmendid ja täiteained muudavad seda, kuidas materjal neelab RF-energiat, nagu ka plastifikaatori tase, niiskusesisaldus ja paksus. Uus värv või kangapartii võib nõuda teistsugust võimsust, viivitust või rõhu seadistust. Keevisõmblused tuleks töö alguses uuesti kvalifitseerida koorimiskatsetega, mitte üle kanda eeldusel, et "sama materjal" tähendab "sama seadeid".
K: Kas teibitud õmblus on veekindlal kotil kunagi vastuvõetav?
V: Kerge vihma eest kaitsmiseks võib see töötada, kuid mitte sukeldamiseks. Õmblemine perforeerib veekindla kihi tuhandeid kordi ja neid auke kattev lint tõuseb paindudes, kuumuses ja vananedes. Kui spetsifikatsioonis on kirjas sukeldatav, tuleb see keevitada.
K: Miks lisab kohandatud koti kuju kulusid ja tarneaega?
V: Iga geomeetria vajab oma töödeldud stantsi, mis on ühekordne tööriistakulu ja enne proovide võtmist on aega vaja. See on sama põhjus, miks uue kujuga on suurem miinimum kui olemasoleva mudeli värvimuutus.
K: Kas erinevaid materjale saab üksteisega keevitada?
V: Ühilduvad polaarmaterjalid võivad olla — tavaline näide on läbipaistev PVC-kile aken, mis on keevitatud PVC-presendi korpusesse. Erinevate polümeeride või polaarsete polümeeride segamine mittepolaarse materjaliga on koht, kus sidemed ebaõnnestuvad, nii et materjali sidumine kinnitatakse proovivõtu etapis.
Taotlege protsessi ülevaadet või näidiseid
Keevitusliini, keevituskatse andmete, näidiste või täieliku OEM-i/ODM-i ettepaneku vaatamiseksesitage päring. Sealock vastab hankepäringutele 24 tunni jooksul.